

 Deutsch
 English
 Italiano



Scelta del processo: quale processo produttivo è adatto al tuo componente?
Il processo produttivo adatto dipende dal componente: dal materiale, dalle proprietà richieste, dalla geometria, dalla quantità e dai requisiti di superficie e precisione. Solo la combinazione di questi fattori stabilisce se la stampa 3D, la lavorazione CNC o un processo di colata abbiano senso dal punto di vista tecnico ed economico.
Sul PROTIQ Marketplace trovi oltre 12 processi – dalla sinterizzazione laser alla fusione laser del metallo fino allo stampaggio a iniezione. Questa pagina ti aiuta nella preselezione. Dopo il caricamento scegli processo e materiale e di norma vedi subito prezzo e tempi di produzione; viene verificato automaticamente se il componente rientra nel volume di costruzione. Se hai dubbi, contattaci.
La scelta del processo in sintesi
- Gruppi di materiali
- Plastica, metallo, ceramica e vetro
- Offerta
- oltre 160 materiali e oltre 12 processi, additivi e convenzionali
- Criteri principali
- Materiale, requisiti, geometria, quantità, superficie e precisione
- Prezzo
- di norma direttamente nel configuratore, altrimenti tramite richiesta di prezzo
- Consulenza
- personale, dal team PROTIQ
5 domande sul processo
Come trovo il processo produttivo adatto?
Rispondi a cinque domande sul tuo componente: passo dopo passo restringono la scelta dei processi possibili.
- Quale materiale?Plastica, metallo, ceramica o vetro? Il materiale limita la scelta più di ogni altro fattore: non tutti i processi lavorano tutti i gruppi di materiali.
- Quali requisiti?Il componente deve essere resistente, elastico, conduttivo, resistente alla temperatura, trasparente o ritardante di fiamma? Da qui derivano materiale e processo.
- Quanto è complesso e quanto è grande il componente?Canali interni, sottosquadri o strutture reticolari fanno propendere per la stampa 3D; forme prismatiche semplici si possono spesso fresare o tornire in modo più economico. Ogni processo ha un volume di costruzione limitato: al caricamento viene verificato automaticamente se il tuo componente vi rientra.
- Quale quantità?Per prototipi, pezzi singoli e piccole serie la stampa 3D è spesso economica perché non serve uno stampo. Per grandi quantità conviene di solito un processo di colata con stampo.
- Quale superficie e precisione?Superfici a vista lisce, dettagli fini o tolleranze strette? I processi a base di resina offrono superfici lisce; per tolleranze strette la lavorazione CNC è spesso la scelta migliore.
Selezione rapida
Quale processo è adatto a quale requisito?
Parti dal requisito più importante per il tuo componente. La selezione rapida mostra quali processi entrano tipicamente in considerazione: con un clic arrivi alla pagina del processo.
Componenti in plastica resistenti
Componenti funzionali e a vista per l’industria in poliammide e altri termoplastici, realizzati nel letto di polvere senza strutture di supporto.
A base di resina: dettagli e resine ad alte prestazioni
Processi a base di resina per modelli di design, alloggiamenti e prototipi ricchi di dettagli; Hot Lithography con resine ad alte prestazioni, ad esempio ritardanti di fiamma o elettricamente isolanti.
Elastico e gommoso
Componenti morbidi e flessibili, ad esempio in elastomeri, TPU o materiali simili al silicone.
Materiali speciali e componenti più grandi
Termoplastici ignifughi, rinforzati con fibre, dissipativi o conduttivi, a seconda dell’impianto anche per componenti più grandi.
Modelli, calibri e prototipi
Processo a letto di polvere senza strutture di supporto, con plastiche a base di PMMA facili da lavorare a macchina.
Componenti funzionali in metallo
Componenti tra l’altro in acciaio, alluminio, titanio, rame, ottone o lega di zinco, anche con canali interni.
Piccoli componenti metallici filigranati
Piccoli componenti in acciaio inossidabile con dettagli fini e, a seconda del materiale, superficie liscia.
Conduttivo elettricamente e termicamente
Materiali in rame lavorati con la fusione laser, ad esempio per induttori o scambiatori di calore.
Duro, resistente alla temperatura, isolante
Ceramica tecnica per componenti piccoli e complessi.
Trasparente, in vero vetro
Componenti in vetro di quarzo, trasparenti e resistenti alla temperatura.
Geometria semplice, tolleranze strette
Componenti prismatici o a simmetria rotazionale in metallo o plastica, fresati o torniti.
Dalla piccola alla grande serie
Stampaggio a iniezione con stampo per componenti in plastica in grandi quantità; per piccole serie la colata sottovuoto in stampo di silicone.
Stampa 3D · plasticaStampa 3D · metalloStampa 3D · ceramica e vetroConvenzionale
La selezione rapida è un orientamento e non sostituisce una verifica caso per caso. Quali materiali sono attualmente disponibili lo vedi nel configuratore dopo il caricamento.
Grafiche di sintesi da ingrandire
Le due grafiche riassumono la scelta a colpo d’occhio e servono come orientamento di massima. Fai clic su una grafica per aprirla a grandezza intera.
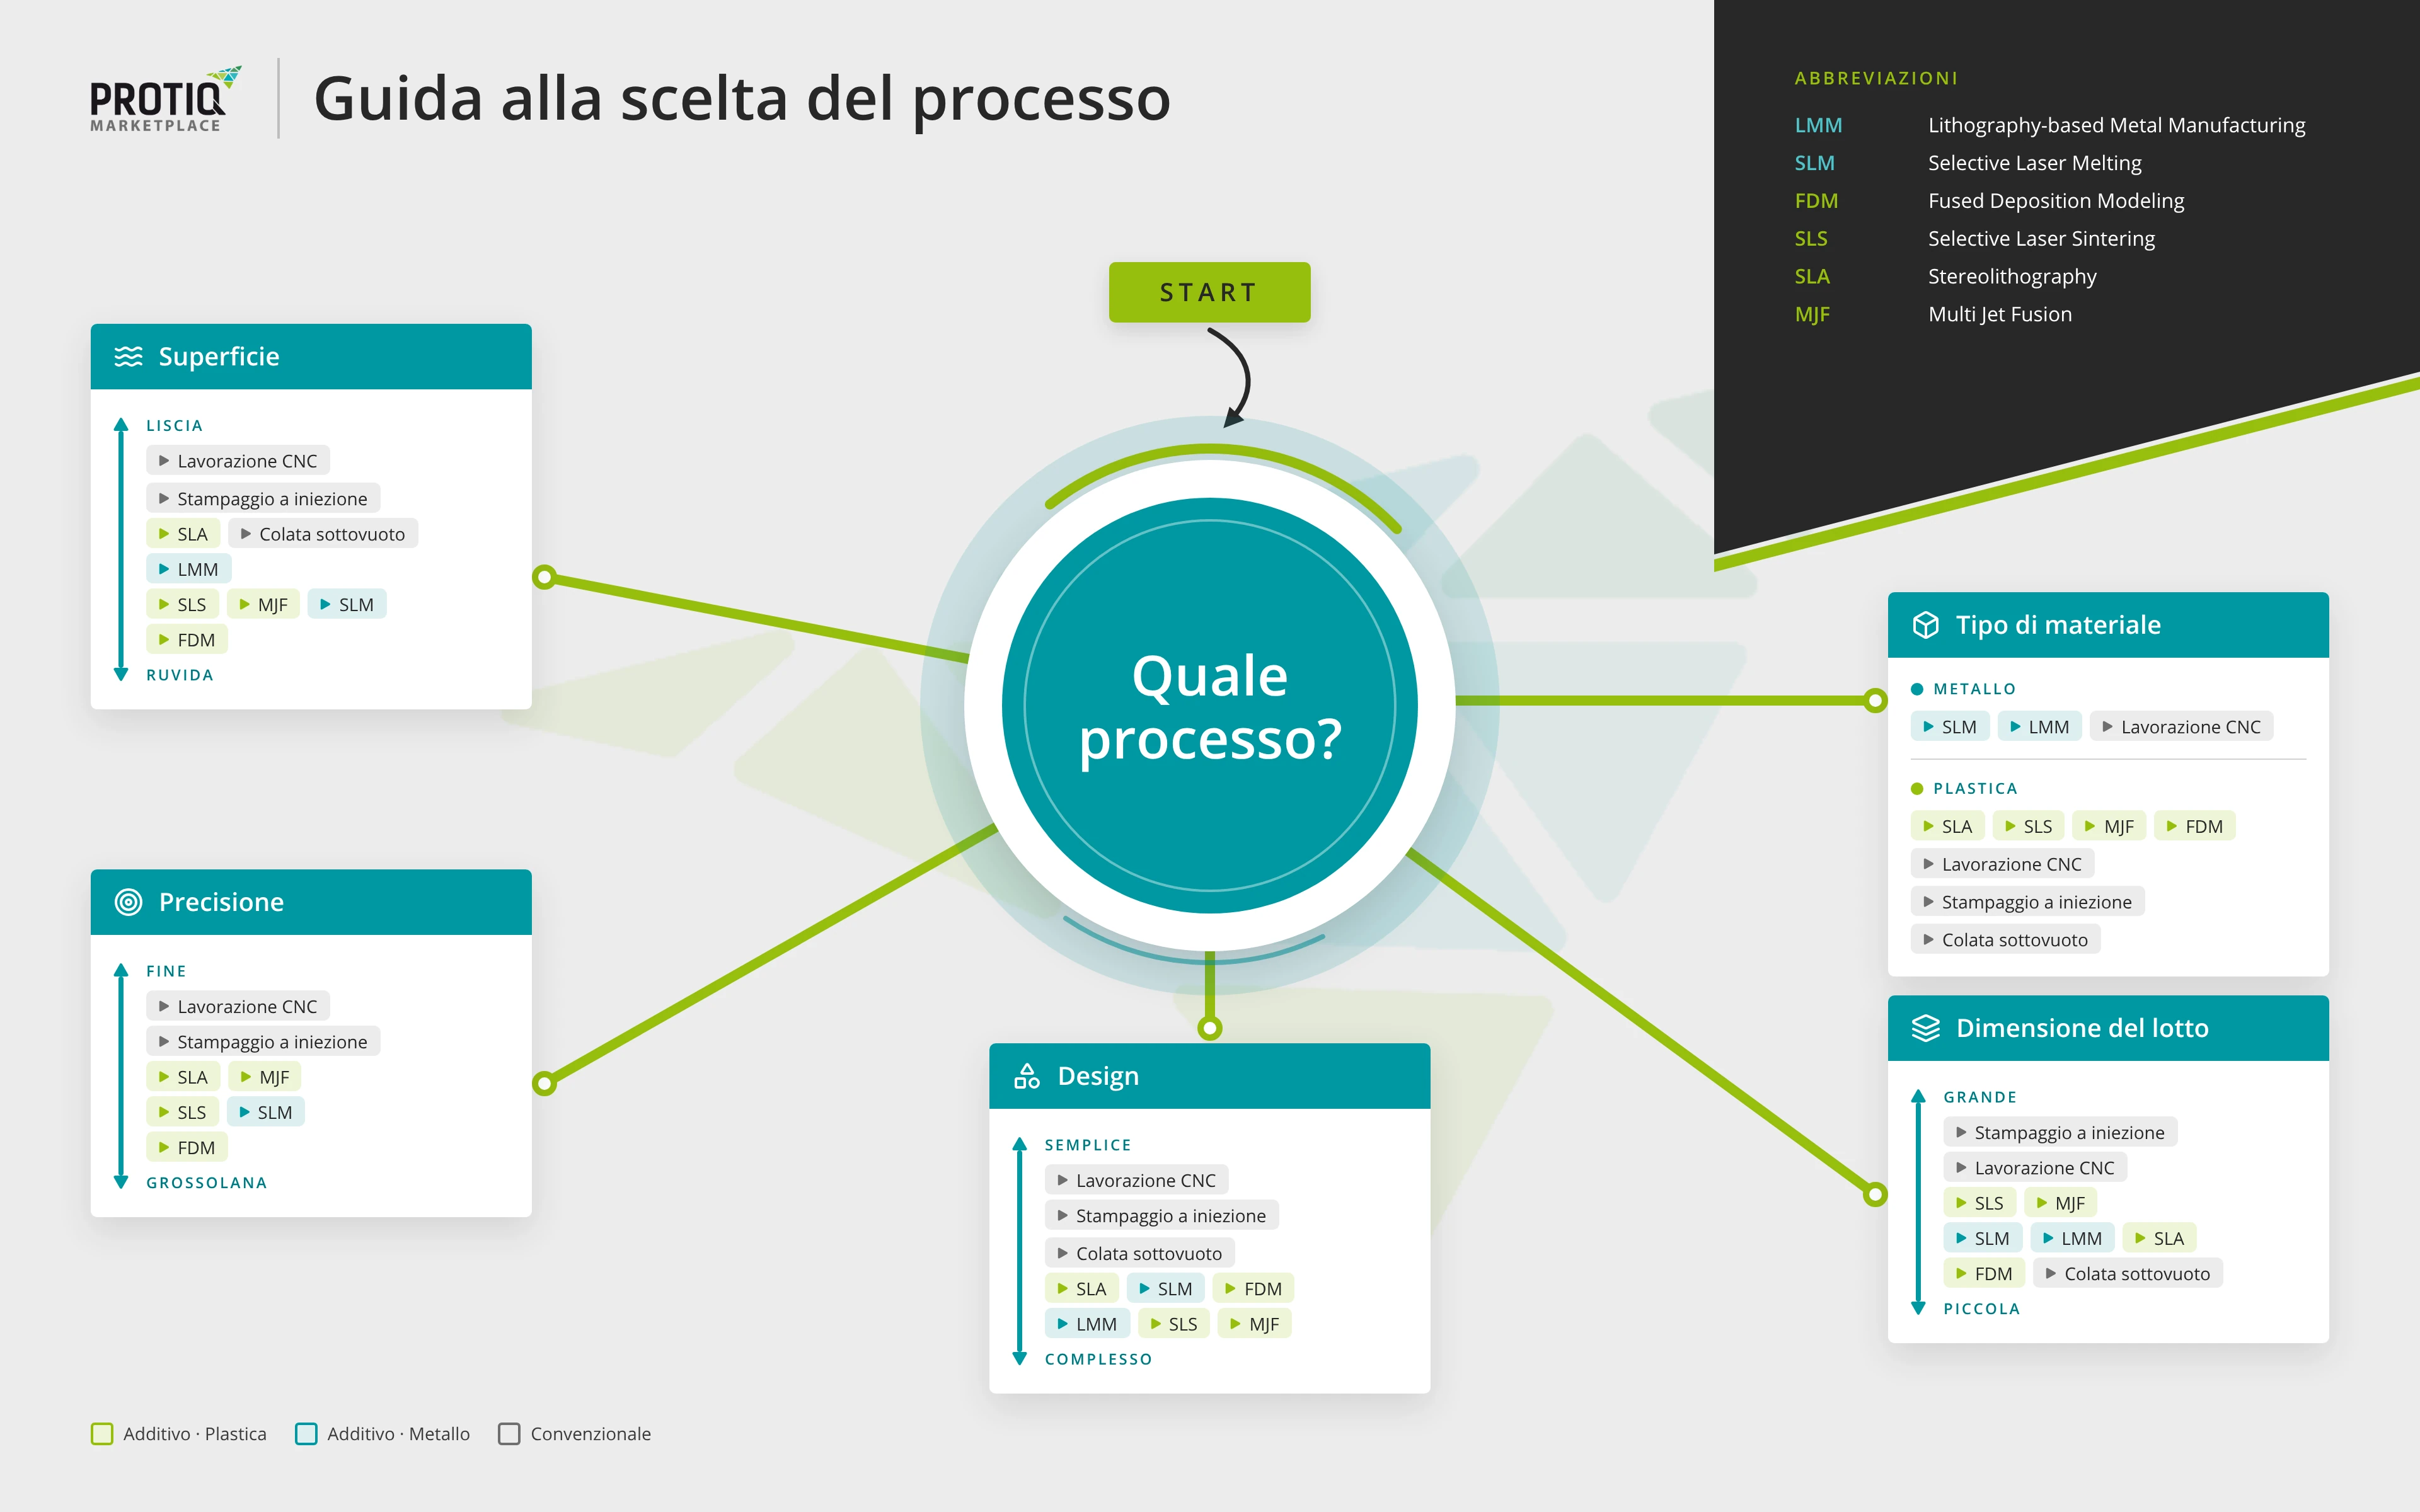 Ingrandisci
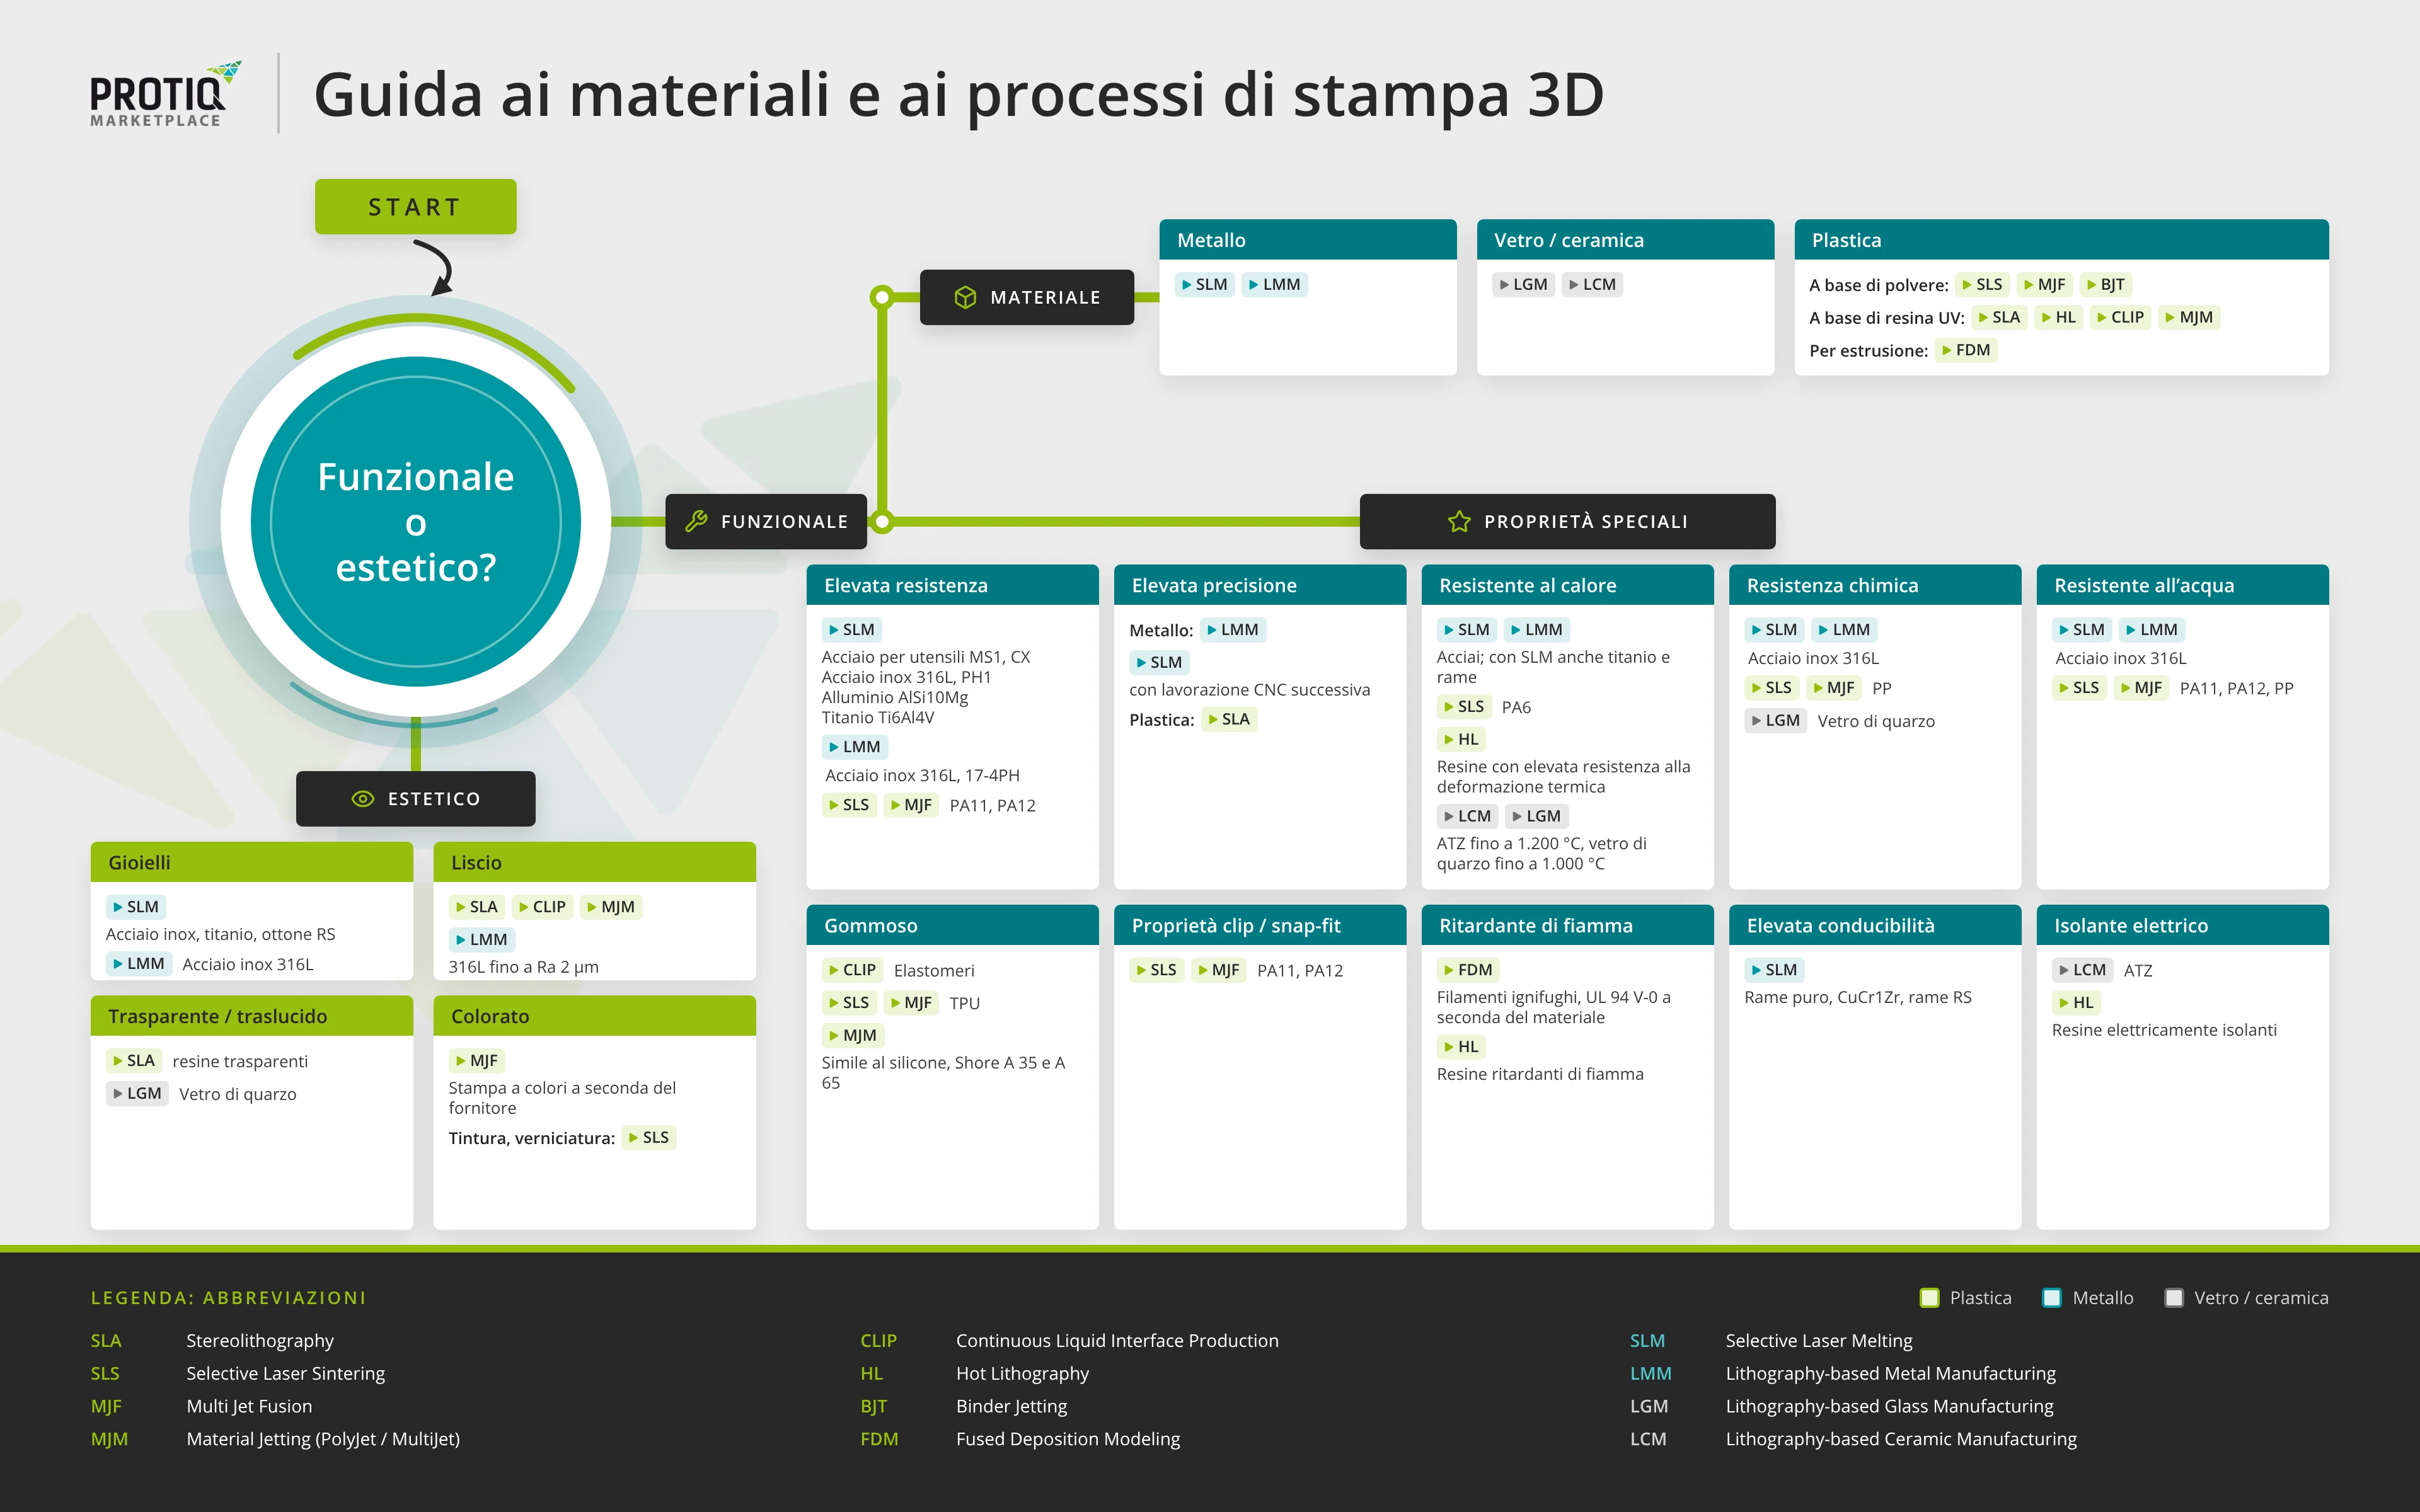 Ingrandisci
Processi a confronto
In che cosa si differenziano i processi di stampa 3D?
I processi di stampa 3D sul PROTIQ Marketplace si differenziano soprattutto per materiale, superficie e impiego. La tabella riassume le differenze principali; trovi i dettagli nelle pagine dei processi.
| Processo | Materiali | Punti di forza | Da considerare |
|---|---|---|---|
| Sinterizzazione laser (SLS) | PA12, PA11, PA6, TPU, PP e altri | resistente, senza strutture di supporto, geometrie complesse | superficie leggermente ruvida, opaca |
| Multi Jet Fusion (MJF) | PA12, PA11, PP, TPU | componenti funzionali senza strutture di supporto | colore di base di norma grigiastro |
| Stereolitografia (SLA) | resine sintetiche (fotopolimeri) | superfici lisce, dettagli fini | strutture di supporto necessarie |
| Hot Lithography (HL) | fotopolimeri ad alta viscosità | resine ad alte prestazioni, pareti da 0,3 mm | strutture di supporto di norma necessarie |
| CLIP / DLS | resine epossidiche, poliuretaniche e metacriliche, elastomeri | componenti robusti ed elastici, superficie liscia | strutture di supporto necessarie |
| Material Jetting (PolyJet / MultiJet) | attualmente materiali simili al silicone, Shore A 35 e A 65 | componenti morbidi, spessore dello strato 30 µm | materiale di supporto necessario |
| Binder Jetting (BJT) | plastiche a base di PMMA | senza strutture di supporto, facile da lavorare a macchina | superficie leggermente ruvida |
| Fused Deposition Modeling (FDM) | termoplastici, anche ignifughi, rinforzati con fibre, conduttivi | materiali speciali, componenti più grandi | strati visibili, proprietà dipendenti dalla direzione |
| Fusione laser (SLM) | tra l’altro acciaio, alluminio, titanio, rame, ottone, lega di zinco | componenti funzionali in metallo, canali interni | strutture di supporto necessarie |
| Lithography-based Metal Manufacturing (LMM) | acciai inossidabili, ad es. 316L e 17-4PH | componenti piccoli e filigranati, superficie liscia | solo componenti piccoli |
| Ceramica (LCM) | ceramica tecnica, ad es. ATZ | dura, resistente alla temperatura, elettricamente isolante | componenti piccoli, fragile |
| Vetro (LGM) | vetro di quarzo | trasparente, utilizzabile fino a 1.000 °C | spessore delle pareti 0,8–5 mm, tolleranze ± 250 µm (senza rivestimento) |
Panoramica basata sulle pagine dei processi e sulle schede tecniche del PROTIQ Marketplace; nessuna proprietà garantita. Fanno fede le indicazioni del fornitore nel processo d’ordine o nell’offerta.
↑ Torna alla panoramicaStampa 3D o convenzionale?
Quando un processo convenzionale è la scelta migliore?
La stampa 3D esprime i suoi punti di forza con geometrie complesse, prototipi e quantità piccole e medie, perché non serve uno stampo. Le geometrie semplici con tolleranze strette si possono spesso fresare o tornire in modo più economico, le grandi quantità sono più adatte allo stampaggio a iniezione.
| Stampa 3D | Lavorazione CNC | Stampaggio a iniezione | Colata sottovuoto | |
|---|---|---|---|---|
| Stampo | non necessario | non necessario | stampo necessario | stampo in silicone dal modello master |
| Quantità tipica | dal pezzo singolo alla piccola serie, a seconda del processo anche serie | dal pezzo singolo alla media serie | grandi quantità | prototipi e piccole serie |
| Geometria | complessa, anche con canali interni | piuttosto semplice, prismatica o a simmetria rotazionale | limitata da stampo e sformabilità | limitata da stampo e sformabilità |
| Tolleranze | dipendenti dal processo | strette possibili | strette, dipendenti dallo stampo | dipendenti da modello master e resina di colata |
- Lavorazione CNCPer componenti semplici, prismatici o a simmetria rotazionale in metallo o plastica, soprattutto quando servono tolleranze strette.
- Stampaggio a iniezioneLo standard per componenti in plastica in grandi quantità. Lo stampo è un investimento che si ripartisce sulla quantità.
- Colata sottovuotoPiccole serie da stampo in silicone. Il modello master può provenire dalla stampa 3D: così si possono replicare geometrie stampate.
- Zamak 5 nella stampa 3DPer componenti in zinco in grandi quantità è economica la pressofusione con stampo. Prototipi e piccole serie nel materiale da pressofusione Zamak 5 nascono con la fusione laser, senza stampo di pressofusione.
Gruppi di processi
Quali gruppi di processi di stampa 3D esistono?
I processi di stampa 3D si possono distinguere in base al modo in cui il materiale viene solidificato. Ne derivano i punti di forza e i limiti tipici di ciascun gruppo.
Letto di polvere
Uno strato sottile di polvere viene steso e solidificato in modo mirato: da un laser (SLS, SLM), da un agente fondente stampato insieme alla luce infrarossa (MJF) o da un legante (Binder Jetting). La polvere circostante sostiene i componenti in plastica, mentre nella fusione laser del metallo servono strutture di supporto.
Fotopolimerizzazione
Una resina liquida fotoindurente viene indurita con la luce: strato per strato (SLA, Hot Lithography) o in modo continuo (CLIP). SLA e CLIP offrono superfici relativamente lisce e dettagli fini; la Hot Lithography lavora resine ad alte prestazioni riscaldate e ad alta viscosità.
Litografia con successiva sinterizzazione
Una miscela di particelle di metallo, ceramica o vetro e di un legante fotoindurente viene esposta alla luce. Il pezzo verde viene poi sottoposto a deceraggio e sinterizzazione: nascono così componenti in metallo, ceramica o vetro.
Material jetting ed estrusione
Nel material jetting vengono applicate e indurite goccioline sottili. Nell’estrusione (FDM) un filamento fuso viene depositato percorso dopo percorso.
Multi Jet Fusion, PolyJet, MultiJet, CLIP, Digital Light Synthesis e Hot Lithography nonché altre denominazioni citate sono marchi o denominazioni dei rispettivi titolari. La citazione serve solo a descrivere i processi.
↑ Torna alla panoramicaFAQ
Domande frequenti sulla scelta del processo
Come trovo il processo produttivo adatto al mio componente?
Chiarisci prima materiale e requisiti, poi geometria, quantità, superficie e precisione. La selezione rapida in questa pagina mostra i processi adatti ai requisiti tipici. Dopo aver caricato il file scegli nel configuratore processo e materiale e di norma vedi subito prezzo e tempi di produzione.
Sul PROTIQ Marketplace c’è solo la stampa 3D?
No. Oltre a numerosi processi di stampa 3D trovi anche la lavorazione CNC, lo stampaggio a iniezione e la colata sottovuoto, oltre a diverse finiture.
Quando la stampa 3D è più conveniente della produzione convenzionale?
Spesso per prototipi, ricambi, componenti personalizzati e piccole quantità, perché non servono stampi. Per grandi quantità lo stampaggio a iniezione o la pressofusione sono di solito più economici nonostante i costi dello stampo.
Quando scelgo la stampa 3D invece della fresatura CNC?
La stampa 3D ha senso per geometrie complesse, canali interni, integrazione di funzioni o adattamenti individuali. La lavorazione CNC esprime i suoi punti di forza con geometrie semplici e tolleranze strette.
Qual è la differenza tra SLS e MJF?
Entrambi i processi realizzano componenti in plastica nel letto di polvere senza strutture di supporto. Nella sinterizzazione laser è un laser a fondere la polvere, nella Multi Jet Fusion un agente fondente stampato insieme alla luce infrarossa. I componenti MJF sono di norma grigiastri.
Quali processi di stampa 3D esistono per il metallo?
Sul PROTIQ Marketplace la fusione laser selettiva (SLM) è la scelta naturale per i componenti funzionali in metallo. Per componenti piccoli e filigranati in acciaio inossidabile è adatto il Lithography-based Metal Manufacturing (LMM).
Perché i prezzi variano da un processo all’altro?
Il prezzo dipende tra l’altro da processo, materiale, volume del componente, geometria, quantità e finitura. Per questo lo stesso componente può avere costi diversi a seconda del processo. Nel configuratore puoi confrontare direttamente le offerte disponibili.